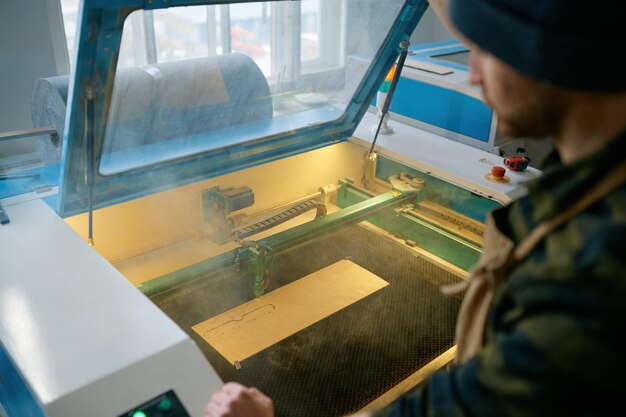

Для достижения наилучших результатов в создании изделий из металлических панелей необходимо учитывать несколько ключевых аспектов. Первое, на что стоит обратить внимание, – это выбор оборудования. Профессиональные машины с высокой мощностью обеспечивают оптимальную скорость и качество, что минимизирует риск появления нежелательных повреждений.
Также важен процесс подготовки. Правильная настройка параметров, таких как скорость, мощность и фокусировка, критически влияет на итоговый результат. Рекомендуется провести тестовые испытания на образцах для выявления наилучших условий обработки. Это позволит избежать дорогостоящих ошибок на основном материале.
Контроль качества является еще одним важным этапом. Необходимо использовать специализированные инструменты для анализа целостности полученных изделий. Регулярные проверки и тестирование снижают вероятность выпуска бракованных элементов на рынок.
Визуализация конечного результата может значительно помочь в планировании. Применение программного обеспечения для моделирования позволяет заранее увидеть, как будет выглядеть готовая продукция, и внести изменения еще до начала процесса.
| Параметр | Рекомендуемое значение |
|---|---|
| Мощность лазера | 3000-4000 Вт |
| Скорость обработки | 1-15 м/мин |
| Фокусировка | 0.1-0.2 мм |
Следуя этим рекомендациям, можно обеспечить долгосрочный успех в производстве точных металлических изделий, минимизируя риск различных неполадок и увеличивая продуктивность.
Выбор оборудования для лазерной резки перфорированного листа
Следующий фактор – скорость обработки. Так, высокоскоростные модели могут значительно повысить общую продуктивность. Обратите внимание на мощности от 1 до 6 кВт: для тонких листов (до 5 мм) достаточно 1-3 кВт, тогда как для толстых (более 10 мм) потребуется 4-6 кВт. Сравнительная таблица мощностей и рекомендованных толщин материала представлена ниже:
| Мощность (кВт) | Максимальная толщина (мм) |
|---|---|
| 1-3 | до 5 |
| 4 | до 10 |
| 5-6 | более 10 |
Система управления тоже играет большую роль. Современные модели предлагают интегрированные решения с программным обеспечением управления, которое позволяет оптимизировать процесс. Убедитесь, что оборудование поддерживает графические форматы, используемые в вашей работе. Это существенно упростит процесс подготовки файлов перед началом обработки.
Не забывайте о системе охлаждения. Наиболее эффективны закрытые системы с рециркуляцией, так как они предотвращают перегрев во время длительных операций. Альтернативные варианты могут включать компрессоры для создания воздуха под давлением, но такие системы менее удобны и требуют дополнительного обслуживания.
Настройка лазера для работы с перфорированным листом
Определите оптимальные параметры мощности и скорости, основываясь на типе материала и его толщине. Например, для стали толщиной 1-2 мм рекомендуется мощность от 1000 до 1500 Вт с скоростью 4000-6000 мм/мин. Для более толстых деталей, выше 3 мм, нагрузка на оборудование должна быть увеличена до 2000-3000 Вт при снижении скорости до 1000-3000 мм/мин.
Таблица противостояния параметров резки
| Толщина материала (мм) | Мощность (Вт) | Скорость (мм/мин) |
|---|---|---|
| 1-2 | 1000-1500 | 4000-6000 |
| 3-4 | 2000-3000 | 1000-3000 |
| 5+ | 3000-4000 | 500-1500 |
Проверьте фокусировку оптики. Правильный фокус улучшает качество работы, минимизирует тепловые деформации и предотвращает образование брызг. Используйте специальные инструменты для контроля, такие как тестовые образцы, чтобы точно настроить параметры. Убедитесь, что система охлаждения функционирует корректно – недостаточно охлаждение может привести к перегреву и повреждению оборудования.
Оптимальные параметры резки для минимизации дефектов
Для достижения качественного результата необходимо настроить скорость и мощность оборудования в зависимости от материала. Рекомендуется использовать скорость в диапазоне 800-1000 мм/мин и мощность около 70-80% от максимальной. Такие параметры обеспечивают точную и чистую обработку, минимизируя термическое воздействие и связанные с этим искажения.
Дополнительные рекомендации
- Проведение предварительного тестирования на образцах для определения оптимальных условий.
- Регулярная калибровка сопел и их чистота, что снижает риск перегрева и ухудшения качества.
- Использование очищенного воздуха или инертных газов как теплоносителей для уменьшения окисления.
- Мониторинг и регулирование расстояния между фокусом и обрабатываемым материалом для достижения лучшего результата.
Проверка и подготовка материала перед резкой

Прежде чем приступать к процессу обработки, проведите визуальный осмотр заготовки. Обратите внимание на наличие механических повреждений, ржавчины или загрязнений. Эти факторы могут влиять на качество получения конечного продукта.
Затем измерьте толщину материала с помощью точной штангенциркульной измерительной системы. Убедитесь, что значение соответствует заявленным спецификациям. Неверные параметры приведут к ошибкам в выполнении поставленной задачи.
Очистка поверхности
Очистите поверхность заготовки от масел и пыли, используя специальный растворитель или изопропиловый спирт. Наиболее подходят безворсовые тряпки для предотвращения образования волокон, которые могут повредить работу.
Неправильное хранение
Обратите внимание на условия хранения. Влажность и перепады температуры могут ухудшить характеристики материала. Храните заготовки в сухом, защищенном от окружающей среды месте, чтобы исключить деформацию.
Проверьте геометрию заготовки. Неровные края или перекос могут вызвать проблемы в процессе создания отверстий. Используйте угломер или другие инструменты для правильной оценки формы.
Для точности проекта подготовьте образец для предварительной пробной обработки. Это избавит от необходимости вносить изменения уже в процессе работы. Программное обеспечение для фрезерования должно быть установлено в соответствии с характеристиками материала.
Не забудьте о технике безопасности. Оснастите рабочее пространство необходимыми средствами защиты. Очистка стружки и пыли после работы важна для обеспечения безопасной среды.
Соблюдение всех этих рекомендаций поможет добиться высокого качества обработки и сократит вероятность возникновения ошибок в процессе выполнения задач.
Технология управления качеством при лазерной резке
Необходимо обеспечить постоянное обучение операторов, чтобы они могли правильно интерпретировать данные и своевременно реагировать на них. Это включает в себя регулярные тренинги и тестирования. Также важно задействовать систему обратной связи, позволяющую операторам сообщать о проблемах и предлагать улучшения.
- Используйте стандартизированные документы для каждого этапа. Это обеспечит единообразие всех операций.
- Внедряйте методы визуального контроля качества, такие как чек-листы и планшеты для конкретных задач.
- Рекомендуется проводить внутренние аудиты процесса обработки не реже одного раза в квартал.
Анализ причин возникновения несоответствий необходимо проводить с использованием методов, таких как 5WHY или диаграмма Исикавы. Это позволит вам не просто устранить симптомы, а находить коренные причины проблем.
Использование современного программного обеспечения для планирования и управления процессами становится важным элементом контроля. Программные решения помогают оптимизировать все операции, позволяя избежать чрезмерных затрат времени и ресурсов.
- Речь идет о создании системы качественного документооборота, позволяющей отслеживать изменения и предлагать постоянные улучшения.
- Не забывайте об использовании метрик для оценки производительности каждой операции. Такие показатели как скорость, количество брака и время обработки помогут вам выявить узкие места.
Накопление данных за длительное время позволит вам проводить аналитические исследования, что даст возможность адаптировать процессы под меняющиеся требования заказчиков. Применение прогнозной аналитики, может улучшить планирование ресурсов и снизить риски, связанные с качеством выполнения работ.
Методы устранения дефектов в процессе резки
Оптимизация параметров рабочего процесса – ключ к получению чистых кромок. Регулировка мощности источника света, скорости перемещения и давления газа может значительно снизить вероятность возникновения характерных недостатков. Рекомендуется создавать протоколы для каждого материала, учитывая его плотность и толщину.
- Повышение мощности – до 10% от номинального значения для тонких листов.
- Понижение скорости – на 20% для толстых заготовок и сложных контуров.
- Использование высококачественного газа (азота или кислорода) для оптимального сгорания.
Тестирование различных сопел обеспечивает стабильную простоту потока и минимизацию теплового влияния на окружающие зоны. Адаптация геометрии сопел к требованиям конкретного процесса позволяет улучшить распределение энергетического потока и уменьшить разогрев материала.
- Стандартные сопла (размеры от 0.8 до 2.0 мм).
- Корректировка углов наклона для оптимизации обрабатываемой поверхности.
- Использование концентрических сопел для равномерного распределения потока.
Мониторинг качества выполнения – неотъемлемый этап, включая применение систем контроля. Использование камер для отслеживания процесса позволяет обнаружить проблемы на ранней стадии и доработать настройку оборудования. Интеграция датчиков температуры также дает возможность предотвратить перегрев и деформацию.
Подбор подходящих ассистирующих газов и их давления существенно влияет на конечный результат. Кислород предлагает более агрессивный режим реза, в то время как аргон и азот обеспечивают высококачественные отделки без окисления. Анализ химического состава может помочь в следующих улучшениях.
Постобработка материалов, включая шлифовку и травление, также играет важную роль в устранении недостатков. Нанесение защитных покрытий или продолжение обработки может улучшить внешний вид и долговечность изделия. Важно учитывать типы материалов и ожидаемую конечную разработку.
Обслуживание и профилактика лазерного оборудования
План обслуживания
| Элемент | Частота проверки | Рекомендации |
|---|---|---|
| Система охлаждения | Каждые 50 часов | Проверка уровня жидкости и очищение радиаторов. |
| Оптика | Каждые 20 часов | Используйте специализированные средства для чистки. |
| Измерение мощности | Каждые 100 часов | Настройка параметров обеспечивает стабильность работы. |
Кроме того, регулярная смазка подвижных частей механизмов не только уменьшает трение, но и снижает износ. Рекомендуется использовать смазочные вещества, соответствующие спецификациям производителя. Установка системы мониторинга позволит получать информацию о состоянии оборудования в реальном времени, что поможет быстро реагировать на любые изменения в работе.
Вопрос-ответ:
Каковы основные приемы лазерной резки, которые обеспечивают высокое качество без дефектов?
Основные приемы лазерной резки, направленные на получение качественных изделий, включают правильный выбор мощности лазера, скорость резки и качество используемой линзы. Кроме того, важно учитывать толщину и материал перфорированного листа. Использование высококачественных газов для резки, таких как кислород или азот, также способствует улучшению результата. Не стоит забывать и о регулярном техническом обслуживании оборудования, что позволяет избежать неполадок и брака.
Какие материалы лучше всего подходят для лазерной резки и почему?
Лазерная резка наиболее эффективна для таких материалов, как металл, акрил, фанера и некоторые пластики. Металлы, такие как сталь и алюминий, хорошо поддаются резке благодаря своей способности отражать лазерный луч. Акрил и фанера можно резать с высокой точностью и чистотой линий. Также лазерная резка позволяет создавать сложные формы и узоры, что делает её отличным выбором для дизайна и архитектуры.
Как предотвратить появление дефектов при лазерной резке перфорированного листа?
Чтобы предотвратить дефекты в процессе лазерной резки, важно следовать нескольким рекомендациям. Одной из них является настройка оборудования на оптимальные параметры в зависимости от толщины и типа материала. Состояние линз и зеркало также должно регулярно проверяться, чтобы избежать загрязнений, которые могут вызвать искажения. Неправильная ситуация с подачей газа и его качеством может привести к ухудшению реза, поэтому следует использовать соответствующий газ. Эффективная охлаждающая система поможет избежать перегрева и деформации материала.
Какие ошибки чаще всего совершаются при проведении лазерной резки?
Среди наиболее распространенных ошибок при лазерной резке можно выделить неправильный выбор параметров резки, таких как мощность и скорость. Часто недостаточное внимание уделяется подготовке материалов: наличие загрязнений на поверхности может негативно сказаться на качестве реза. Игнорирование необходимости предварительной проверки оборудования также играет свою роль. Кроме того, отсутствие контроля за процессом может привести к неправильным результатам и значительным потерям материала.
Как влияет качество лазерного оборудования на конечный результат резки?
Качество лазерного оборудования оказывает прямое влияние на итоговый результат резки. Современные установки обеспечивают более точный и быстрый процесс, они способны обрабатывать различные материалы с минимальными потерями. Высокое качество лазера также гарантирует равномерность и чистоту реза. В отличие от устаревших моделей, новые технологии снижают вероятность возникновения дефектов, обеспечивают лучшую подачу газа и точность настройки, что в конечном итоге сказывается на качестве готового изделия.