
Перед началом работы с прибором, обязательно позаботьтесь о правильном выборе оптики. Использование линз с подходящей фокусировкой гарантирует точность обработки. Наиболее распространены линзы с фокусным расстоянием 50 мм для стандартных задач, однако для более тонких материалов выбирайте 100 мм.
Регулировка мощности и скорости обработки должна основываться на типе обрабатываемого сплава. Рекомендуется начать с базовых значений: скорость — 3000-4000 мм/мин, мощность — 100-150 Вт. Экспериментируйте с настройками, постепенное увеличение или уменьшение параметров даст представление о наилучших данных для каждого материала.
Всегда проверяйте состояние зеркал и линз. Загрязненные элементы могут значительно снизить качество работы. Рекомендуется проводить регулярные очистки с использованием мягких неабразивных материалов. Проверьте, чтобы на поверхности не было пыли или загрязнений перед запуском.
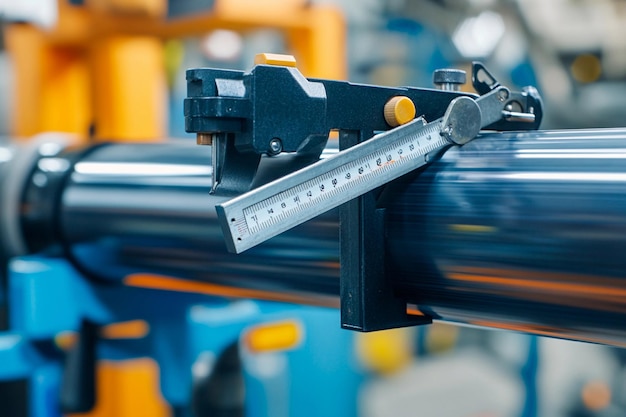
Настройте фокусировку лазерного потока в соответствии с толщиной обрабатываемого материала. Используйте специальные индикаторы или рейки для точной настройки расстояния. Помимо этого, учитывайте расстояние между соплом и обрабатываемой заготовкой, оно должно составлять 1-3 мм.
Создание профилактического расписания обслуживания поможет предотвратить неожиданные поломки. Регулярные проверки всех узлов, а также замена изношенных деталей увеличат срок службы оборудования.
Обратите внимание на программное обеспечение, которое используется для управления механизмом. Часто обновляйте прошивки, чтобы оборудование работало с максимальной эффективностью. Изучите синхронизацию между программой и самим устройством: это может существенно снизить количество ошибок при работе.
Заслуживает внимания использование охлаждающей жидкости. Поддерживайте оптимальный уровень и качество жидкости, это предотвратит перегрев и даст возможность работать на высоких нагрузках без риска повреждения.
Лазерная резка металла: настройка станка и советы
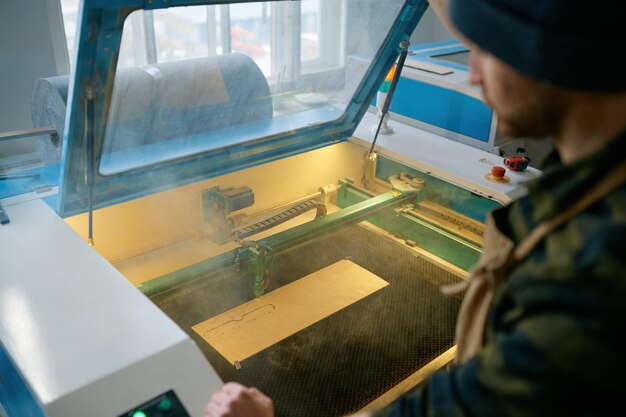
При установке оптики рекомендуется убедиться, что фокусировка производится по центру и что луч имеет форму точки. Использование тестового материала позволяет проверить правильность настройки и избежать нежелательных результатов. Следует сконцентрироваться на расстоянии между соплом и обрабатываемой поверхностью, так как оно напрямую влияет на качество результирующего кроя.
Обязательно учитывайте тип и толщину материала. Разные металлы требуют разного уровня мощности и скорости, чтобы достичь наилучшего результата. Например:
- Сталь 3мм – 1000 Вт, скорость 1 м/мин
- Алюминий 6мм – 1200 Вт, скорость 0.5 м/мин
- Медь 3мм – 1500 Вт, скорость 0.8 м/мин
Эти параметры помогут избежать перегрева и прожига, которые могут испортить материал.
Частота дуги также важна. Для стандартных металлических листов оптимальная частота составляет 5–20 кГц. Увеличение частоты может способствовать более быстрому сгоранию, однако может и ухудшать качество. Тщательный анализ готовых образцов позволит вам установить идеальную частоту для каждого конкретного случая.
Не забывайте о вентиляции рабочей зоны. Удаление дымов и газов не только продлевает срок службы оборудования, но и обеспечивает безопасность оператора. Эффективная система аспирации играет значительную роль в конечном результате, так как удаляет остатки и предотвращает их влияние на плавность кроя.
Выбор лазерного станка для резки металла
При выборе аппарата для обработки твердых веществ обращайте внимание на мощность источника света. Модели с мощностью от 1000 Вт подходят для работы с тонкими листами, в то время как мощность выше 3000 Вт необходима для обработки более толстых заготовок. Например, для резки стали толщиной 20 мм рекомендуется использовать установки с мощностью около 4000 Вт.
Просмотрите базу производителей. Такие компании, как TRUMPF, Bystronic и Amada, зарекомендовали себя на рынке благодаря своим инновациям и качеству. Каждый из них предоставляет различные модели, поэтому важно изучить их характеристики и возможности. Убедитесь, что выбранный вариант предлагает хорошую поддержку и наличие резервных частей.
| Производитель | Модель | Максимальная мощность | Особенности |
|---|---|---|---|
| TRUMPF | TruLaser 5030 | 6000 Вт | Уменьшенные затраты на эксплуатацию |
| Bystronic | BySprint Fiber | 3000 Вт | Высокая скорость обработки |
| Amada | FOL-AJ | 6000 Вт | Интуитивно понятное управление |
Обратите внимание на длину волны излучения. Для обработки различных типов металлов эффективнее использовать оборудование с катодом, работающим на разных длинах волны. Например, для цветных сплавов лучше подходят изделия с длиной волны 1060 нм, а для стали оптимально использовать длину 1070 нм. Это поможет увеличить качество обработки и снизить количество отходов при работе.
Основные параметры настройки мощности лазера
На мощность также влияет скорость движения. Установив лазер на 50% от максимальной энергии, можно начать с медленного прохода. При этом необходимо наблюдать за качеством шва – если возникают заусенцы или черные края, лучше увеличить скорость или уменьшить мощность. Для достижения оптимального результата стоит провести пробные резы на каждом новом типе материала.
Температура окружающей среды может неожиданно повлиять на параметры. Важно поддерживать стабильные условия: реальная температура воздуха не должна превышать 25 градусов по Цельсию. Это также поможет избежать нестабильной работы устройства. Рекомендуется использовать термометры, а для контроля можно создать искусственное охлаждение при необходимости.
Настройка скорости резки в зависимости от типа металла

При обработке различных сплавов скорость перемещения луча имеет ключевое значение. Например, для углеродной стали рекомендуется использовать диапазон от 800 до 1200 мм/мин. Это оптимально для обеспечения качественного среза с минимальным термическим влиянием.
Немецкие сплавы и их особенности

При работе с нержавеющей сталью следует уменьшить скорость до 600-800 мм/мин. Этот материал требует большей точности, чтобы избежать деформации и перегрева. Установка ниже рекомендуемой частоты может привести к плохому качеству.
Легкие алюминиевые сплавы обрабатываются на более высоких скоростях – в диапазоне 1000-1500 мм/мин. Это позволяет достичь гладкого среза и снизить риск появления заусенцев. Металлические детали из алюминия должны быть обработаны быстро, чтобы избежать коррозии во время процесса.
Проверка и корректировка параметров
Для более тяжелых материалов, таких как медь, скорость должна находиться в пределах 300-500 мм/мин. Важно уделить внимание правильно подобранной линзе для достижения лучшего результата без потери точности.
При увеличении толщины обрабатываемого объекта рекомендуется прореживание, что снизит скорость перемещения до 200-300 мм/мин на последующих проходах. Это точно определяет глубину и качество среза. Рекомендуется проводить тестовые резы перед началом основного процесса.
Каждый вид обеспечиваемого покрытия также влияет на установки. Например, анодированная поверхность алюминия может потребовать снижения скорости, чтобы избежать повреждения защитного слоя. Правильное сочетание скорости с характеристиками материала обеспечит оптимальные результаты.
Мониторинг результатов и адаптация установки в процессе обработки обеспечивают лучшее качество. Главное – регулярно проверять чистоту краев после каждой операции, что позволит корректировать скорость для достижения максимального эффекта.
Оптимизация фокуса лазерного луча для точной резки

Поддерживайте фокусировку на нужном уровне, чтобы добиться точных результатов. Определите оптимальное расстояние от сопла до обрабатываемой поверхности. Для тонких листов рекомендуется расстояние около 1-2 мм, а для более толстых – 3-5 мм. Регулярно проверяйте положение фокуса, используя тестовые образцы, чтобы убедиться в правильности настройки.
Параметры фокуса:
- Диаметр фокуса: чем меньше, тем точнее рез.
- Положение фокуса: внимательно следите за настройками в зависимости от материала.
- Энергия: повышайте или понижайте мощность в зависимости от толщины.
Для обеспечения стабильной работы используйте качественные линзы, избегайте загрязнений. Неправильные настройки могут привести к увеличению ширины шва и ухудшению качества. Проверяйте и корректируйте параметры во время смены материала или смены выполненных задач для достижения наилучших результатов.
Выбор газов для резки и их влияние на качество
Для достижения высоких результатов с помощью оптических систем необходимо правильно подбирать газ для горения. Наиболее распространённые варианты: кислород, азот, аргон и воздух. Каждый из них влияет на качество обрабатываемых материалов по-своему.
Оксидирование может улучшать скоростные характеристики, но приводит к появлению окалины на поверхности. При использовании кислорода происходит активное сгорание, повышающее температурный уровень. Чтобы минимизировать образование оксидов, рекомендуем вести предварительную настройку давления газа в системе.
| Газ | Эффект | Применение |
|---|---|---|
| Кислород | Увеличение резки, окалина | Серебро, медь |
| Азот | Минимальная окалина | Нержавеющая сталь |
| Аргон | Устойчивый пламя, чистая резка | Тонкие материалы |
Азот часто используется для достижения optimal качества обработки стали, что особенно актуально при работе с нержавеющими сплавами. Он не вступает в реакцию с основным материалом и минимизирует загрязнения. Однако за счёт более долгоиграющей резки его цена может оказаться дороже.
Аргон становится предпочтительным в случаях, когда требуются высшие стандарты очистки. Он подходит для деликатных материалов и требует настроек системы для обеспечения стабильного потока. Важным аспектом является поддержание давления для достижения необходимого эффекта.
Помимо газов, стоит обращать внимание на их комбинации в процессе работы. Часто использование смесей газов помогает добиться более равномерного нагрева и, как следствие, более аккуратной обработки. Эксперименты с соотношением могут дать дополнительное преимущество.
Вопрос-ответ:
Как правильно настроить лазерный станок для резки металла?
Настройка лазерного станка для резки металла начинается с выбора правильных параметров. Во-первых, необходимо установить подходящую мощность лазера в зависимости от типа и толщины металла. Для тонких листов, например, достаточно низкой мощности, тогда как для более толстых потребуется большая. Также важно настроить скорость резки: она должна быть оптимальной, чтобы избежать перегрева материала и обеспечить качественный рез. Не забудьте про правильную фокусировку лазерного луча, так как это существенно влияет на качество реза. Наконец, обязательно проверьте настройки газовой поддержки, она помогает избежать окисления и улучшает качество реза.
Какие советы можно дать новичкам в лазерной резке металла?
Новичкам, занимающимся лазерной резкой металла, стоит помнить несколько ключевых моментов. Во-первых, не спешите с настройками станка: уделите достаточное время для изучения мануала и тестирования. Рекомендуется начать с тонких и мягких металлов, чтобы понять, как работает оборудование. Обязательно проводите тестовые резы, чтобы найти оптимальные параметры. Не забудьте и о безопасности: всегда используйте защитные очки и другие средства индивидуальной защиты. Также полезно обращаться за советами на специализированные форумы или группы, где можно поделиться опытом и получить помощь от более опытных пользователей.
Как выбрать подходящий лазерный станок для резки металла?
При выборе лазерного станка для резки металла стоит обратить внимание на несколько факторов. Во-первых, определите, какие именно материалы вы планируете обрабатывать. Разные станки подходят для различных металлов и уровней толщины. Затем рассмотрите мощность устройства: чем мощнее лазер, тем более сложные задачи вы сможете выполнять. Важно учитывать максимальную скорость резки и точность, так как это влияет на качество конечного продукта. Наконец, не забывайте о наличии технической поддержки и сервисного обслуживания от производителя или продавца: это может сыграть решающую роль в случае поломки или необходимости настройки оборудования.