
Для достижения максимальной точности и однородности в механической обработке металлов следует придерживаться современных технологий, которые обеспечивают строгие допуски и высокий уровень финишной обработки. Рекомендуется использовать оборудование последнего поколения, которое предлагает лучшую стабильность работы при различных условиях.
Использование автоматизированных станков с числовым программным управлением (ЧПУ) позволяет добиться необходимости в высокой степени согласованности размеров и форм деталей. Такие станки часто имеют в своей конструкции систему компенсации нагрузок, что существенно улучшает качество обработки. Дополнительные модули для контроля размеров в реальном времени также могут значительно увеличить уровень доверия к конечному продукту.
Необходимыми составляющими процесса являются:
- Правильный выбор инструмента обработки, исходя из материала заготовки.
- Оптимальные параметры резания: скорость, подача, глубина реза.
- Регулярная проверка состояния инструмента и замена его при потере рабочих свойств.
- Качественная смазка и охлаждение в процессе обработки для уменьшения износа.
Эти факторы способны кардинально повлиять на уровень качества конечного продукта, минимизируя отклонения от заданных параметров. Очевидно, что следование современным стандартам обработки обеспечивает как надежность, так и долговечность готовых изделий.
Технологические параметры фрезеровки для сортового проката
Для достижения максимального качества обработки необходимо уделить внимание скорости и подаче. Рекомендуемая скорость вращения инструмента должна варьироваться от 500 до 3000 об/мин в зависимости от применяемого материала. Подача за проход обычно составляет от 0.1 до 0.5 мм, для более жестких сталей можно увеличить это значение до 1 мм, что позволяет оптимизировать производственные процессы и повысить производительность без ущерба для конечного результата.
Рекомендуемые параметры обработки
- Скорость вращения: 500 — 3000 об/мин
- Подача: 0.1 — 1 мм
- Глубина реза: 1 — 5 мм, в зависимости от материалa
Контроль температуры инструмента является ключевым моментом. Охлаждение может осуществляться как с помощью эмульсий, так и через систему обдува воздухом для предотвращения перегрева. Следует также учитывать состояние фрезы: регулярная замена или заточка необходимы для поддержания стабильного качества обработки и избегания неровностей. При соблюдении вышеуказанных параметров можно добиться удовлетворительных результатов при обработке разных сортов металла.
Выбор фрез и их влияние на качество обработки

Для достижения оптимальных результатов в механической обработке важно учитывать типы фрез, применяемых в процессе. Рекомендуется использовать фрезы с разной геометрией зубьев: в зависимости от материала и необходимого финиша, важно подбирать инструмент, который минимизирует вибрации и повышает стабильность в процессе. К примеру, спиральные фрезы лучше подходят для алюминия, а твердосолнечные – для стали. Степень заточки фрезы также играет ключевую роль: чем острее инструмент, тем меньше нагрузка на станок, что в свою очередь повышает долговечность и точность обработки.
Сравнительная таблица различных типов фрез и их применения:
| Тип фрезы | Материал | Рекомендации |
|---|---|---|
| Спиральные | Алюминий | Использовать для финишной обработки |
| Твердосплавные | Сталь | Оптимально для тяжелых условий |
| Карбидные | Нержавеющая сталь | Хорошие носители тепла |
Контроль геометрии и размеров в процессе фрезеровки

Обеспечение правильных размеров и формы детали требует регулярного контроля в процессе обработки. Для достижения этой цели рекомендуется использовать системы автоматического мониторинга, которые могут отслеживать параметры в реальном времени. Специальные датчики и индуктивные измерительные устройства позволят обнаружить отклонения на ранних стадиях, предотвращая последующие дефекты.
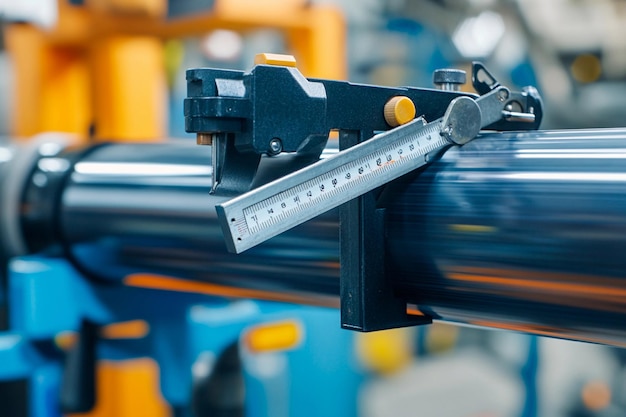
При планировании рабочего процесса следует внедрить несколько уровней проверки: первичный контроль происходит до начала обработки, средний – в процессе, и финальный – после завершения. Оптимально использовать методики контроля с применением точных измерительных инструментов, таких как штангенциркули и микрометры, для окончательной верификации габаритов. Разделение контроля на этапы позволяет снизить количество брака до минимума.
Этапы контроля можно представить в виде таблицы:
| Этап контроля | Метода | Частота |
|---|---|---|
| Первичный | Визуальный осмотр | Перед запуском |
| Средний | Системы автоматического контроля | Каждые 10 минут |
| Финальный | Измерительные инструменты | По завершении обработки |
Заключительный этап включает в себя не только измерения, но и анализ собранных данных для выявления трендов или систематических ошибок. Важно вести отчетность и фиксировать все результаты, что позволит проводить анализ и корректировки в будущем. Правильный подход к контролю обеспечит сохранение параметров изделий на заданном уровне, что критично для высокой эстетики и функциональности готовых деталей.
Методы повышения равномерности обработки сортового проката
Использование предварительной механической обработки заготовок позволяет устранить дефекты на поверхности и минимизировать колебания в толщине материала. Эта процедура обеспечивает более стабильные параметры в процессе дальнейшей обработки.
Настройка параметров станков должна включать выбор оптимальных скоростей резания и подачи инструмента. Для достижения равномерных результатов рекомендуется создавать графики зависимости этих параметров от характеристик обрабатываемого материала.
Мониторинг состояния инструмента
Регулярная проверка износа режущих элементов обеспечивает постоянную качество обрабатываемых деталей. Оборудование, оборудованное системами слежения, позволяет оперативно выявлять необходимость замены или заточки инструментов.
- Использование твердосплавных резцов для снижения износа.
- Контроль температуры во время обработки для предотвращения термических деформаций.
Соотношение между глубиной реза и шириной прохода – важный аспект для уменьшения вибраций. Следует проводить тестирование на различных режимах, чтобы найти оптимальные условия работы, минимизируя нагрузки на материал.
Проведение контроля геометрии деталей
Применение систем калибровки и визуального контроля в процессе обработки позволяет выявить несоответствия на ранних стадиях. Определение отклонений от заданных параметров ведет к коррекции процесса и снижению вероятности получения отклоняющихся от стандартов изделий.
- Внедрение автоматизированных систем контроля может существенно повысить эффективность.
- Сравнение полученных результатов с эталонными значениями позволяет оперативно реагировать на проблемы.
Оптимизация технологии смазки также играет ключевую роль. Использование специальных жидкостей и строгое соблюдение рекомендаций по их применению уменьшает трение и продлевает срок службы инструмента, что, в свою очередь, способствует постановке стабильного процесса обработки.
Заключительная часть процесса – анализ полученных данных и их влияние на последующие операции. Это поможет не только в корректировке текущих параметров, но и в разработке долгосрочных стратегий повышения качества обработки. Рекомендуется составление отчетов и описаний для дальнейшего использования.
Нормы и стандарты для изделий после фрезеровки

Для изделий, прошедших механическую обработку, существуют четкие требования к геометрическим параметрам. Согласно стандартам ISO и ГОСТ, перемещение в пределах допустимых значений смещения и кривизны в зависимости от класса точности должно находиться в определенных пределах. Например, для первой категории точности значение отклонения от заданных размеров не должно превышать 0,02 мм.
Допустимые отклонения геометрических размеров, указанные в таблице, являются критически важными для многих отраслей, так как они влияют на итоговое качество компонентов.
| Класс точности | Допустимое отклонение (мм) |
|---|---|
| 1 | ±0,02 |
| 2 | ±0,05 |
| 3 | ±0,1 |
Эталоны состояния поверхности также имеют свои нормы. Стандарт ISO 4287 определяет параметры шероховатости, такие как Ra (арифметическое отклонение профиля) и Rz (высота неровностей), которые влияют на надежность соединений и взаимодействие деталей. Рекомендуемые значения Ra для ответственных элементов колеблются от 0,1 до 1,6 мкм.
Кроме того, контроль размеров осуществляется с использованием различных методов измерений. Доступные инструменты включают штангенциркули, микрометры и координатно-измерительные машины, выборанные в зависимости от точности, необходимой для конкретной детали. Для высокоточных изделий целесообразно использовать 3D сканеры.
При обработке металлических заготовок следует учитывать также требования к механическим характеристикам. По данным соответствующих стандартов, прочность на сжатие, твердость и стойкость к коррозии должны соответствовать классам, установленным для использованных материалов. Статистические данные об этих характеристиках должны храниться в производственной документации.
Качество изделий также проверяется по показателям микроструктуры и дефектности. Для этого применяются методы металловедения и неразрушающего контроля, позволяющие выявлять внутренние дефекты и оценивать структуру материала.
Современные решения для минимизации ошибок фрезеровки
Оптимизация процессов с использованием программного обеспечения для имитации позволяет предупредить множество ошибок при обработке материалов. Четкая настройка параметров резания, таких как скорость и подача, существенно влияет на конечный результат. Использование систем автоматической коррекции отклонений во время работы обеспечивает стабилизацию производственного процесса и значительно снижает вероятность дефектов. Проведение регулярного мониторинга состояния инструментов и контроль износа также критично для достижения идентичных размеров заготовок.
Модернизация оборудования, включая применение высококачественных режущих инструментов и внедрение механических систем стабилизации, позволяет избежать колебаний в ходе обработки. Системы визуализации процесса обработки и использование датчиков для слежения за положением заготовки создают дополнительный уровень контроля. Список мер по повышению качества реза:
1. Периодическая проверка и калибровка оборудования;
2. Внедрение CAD/CAM систем для более точного проектирования;
3. Проведение тестов с образцами для отработки режимов обработки.
Вопрос-ответ:
Каковы преимущества фрезеровки сортового проката по сравнению с другими методами обработки?
Фрезеровка сортового проката обладает рядом преимуществ. Во-первых, этот метод обеспечивает высокую точность размеров, что важно, когда детали должны соответствовать строгим техническим требованиям. Во-вторых, с помощью фрезеровки можно достичь равномерного качества поверхности, что снижает необходимость в дополнительных операциях по обработке. В-третьих, фрезеровка позволяет обрабатывать различные материалы, что делает её универсальным решением для разных отраслей.
Какой уровень точности можно добиться при фрезеровке сортового проката?
Уровень точности, достигаемый при фрезеровке сортового проката, зависит от нескольких факторов, таких как тип используемого оборудования, параметры обработки и материал. В большинстве случаев можно добиться точности в диапазоне 0,01-0,05 мм. Это делает фрезеровку идеальным выбором для изготовления деталей, требующих высокой степени соответствия, например, для компонентов в машиностроении или авиационной промышленности. Также стоит отметить, что современные фрезерные машины с ЧПУ могут гарантировать стабильность точности на протяжении всего процесса.
Как фрезеровка сортового проката влияет на механические свойства материалов?
Фрезеровка сортового проката может как улучшить, так и ухудшить механические свойства материалов в зависимости от условий обработки. Процесс фрезеровки может привести к изменению структуры материала на микроскопическом уровне, в результате чего могут возникнуть такие эффекты, как упрочнение или, наоборот, ухудшение пластичности. Важно следить за режимами резания и температурным режимом в процессе, чтобы минимизировать возможные негативные последствия и сохранить нужные механические свойства готовых изделий.