
При проведении измерений различных элементов оборудования, необходимо акцентировать внимание на точности. Рекомендуется использовать специальные инструменты, такие как штангенциркули и микрометры, которые обеспечивают высокую степень достоверности. Результаты измерений должны соответствовать приемлемым отклонениям, которые в большинстве случаев составляют ±0.1 мм для статических компонентов.
Для оптимизации процесса проверки целесообразно применять методики визуальной оценки и сканирования, которые позволяют выявить несоответствия на ранних стадиях. В таблице приведены основные методы и их точность:
| Метод | Точность (мм) |
|---|---|
| Штангенциркуль | ±0.02 |
| Микрометр | ±0.001 |
| Лазерное сканирование | ±0.05 |
Следует помнить о том, что обработка данных должна проводиться на основе принятой методологии, которая обеспечит высокую степень воспроизводимости результатов. Для создания отчетов используются форматированные шаблоны, что упрощает сопоставление полученных данных с установленными нормативами.
Основные аспекты, которые стоит учитывать:
- Систематизация измерений и проверки на всех этапах производства;
- Использование АСУ для обработки данных;
- Регулярное обучение персонала, участвующего в данном процессе.
Методы измерения размеров: инструменты и технологии
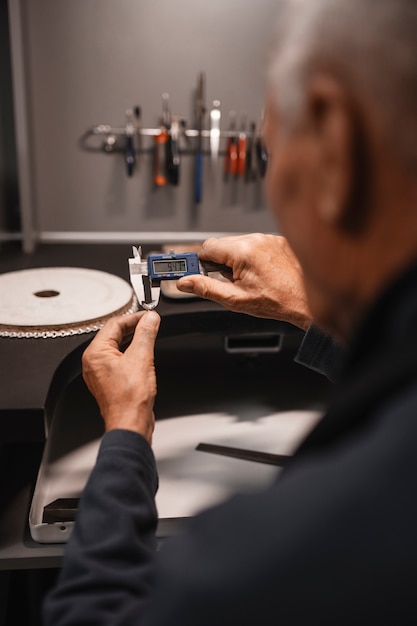
Для точного определения параметров устройств необходимо применять современные измерительные инструменты, такие как цифровые штангенциркули и микрометры. Цифровые приборы обеспечивают высокую степень точности, благодаря функции цифрового отображения и возможности автоматического расчета размеров. Рекомендуется использовать штангенциркули с точностью до 0.01 мм для работы с мелкими деталями.
Лазерные дальномеры также становятся все более популярными. Их использование позволяет быстро определять расстояния и размеры без прямого контакта с объектом. Это особенно полезно в труднодоступных местах. На практике, такие устройства могут иметь погрешность до нескольких миллиметров, что удовлетворительно для большинства задач.
Оптические инструменты, такие как оптические нивелиры и планиметры, помогают в измерениях пространственных параметров, где необходима высокая детализация. Они эффективны для анализа форм и геометрии объектов. При этом, точность такого метода может достигать сотых долей миллиметра. Однако требуются специальные навыки для их использования.
Контактные измерительные машины (КИМ) представляют более сложное оборудование. Такие машины применяют в производственных условиях и обеспечивают автоматизацию процессов. С помощью зондов, прикрепленных к движущейся системе, КИМ может производить замеры с высокой точностью, но требует значительных затрат на содержание и обучение персонала.
| Прибор | Точность | Преимущества |
|---|---|---|
| Цифровой штангенциркуль | ±0.01 мм | Легкость в использовании, компьютеризация |
| Лазерный дальномер | ±1-3 мм | Безконтактный метод, скорость измерений |
| Оптический нивелир | ±0.01 мм | Высокая детализация, наглядность |
| Контактная измерительная машина | ±0.001 мм | Автоматизация измерений, высокая точность |
Для выполнения измерительных операций важно учитывать условия окружающей среды. Температура и влажность могут оказывать значительное влияние на точность результатов. Поэтому рекомендуется осуществлять замеры в стабильных климатических условиях, а также использовать специальные устройства для компенсации температуры.
Калибровка приборов – еще одна важная составляющая процедуры измерений. Необходимо регулярно проверять точность инструментов и проводить их калибровку по сравнению с эталонами. Это требуется для поддержания надежности и согласованности результатов измерений в течение всего времени их эксплуатации.
Сравнение стандартов: национальные и международные требования
Основные различия в подходах
Национальные нормы часто сфокусированы на специфике рынка и особенностях эксплуатации, тогда как международные стандарты имеют более широкую область применения. Например, в электробезопасности России акцент делается на защиту от короткого замыкания, тогда как IEC учитывает более широкий диапазон условий эксплуатации. Удобно проводить сопоставление через таблицу:
| Критерий | ГОСТ (Россия) | IEC (Международный) |
|---|---|---|
| Область применения | Ограниченная территория | Глобальная |
| Методы испытаний | Специфические | Унифицированные |
| Фокус на безопасности | Высокий уровень детализации | Универсальный подход |
Рекомендации по применению
При разработке новых изделий стоит учитывать оба подхода. Сначала следует выполнить анализ требований ГОСТ и определить возможные конфликты с IEC. Применение принципа «лучшей практики» позволит избежать дорогостоящих переделок на этапе сертификации. Настоятельно рекомендуем создавать внутреннюю документацию, которая будет содержать ссылки на оба набора требований для упрощения процессов аудита и проверки соответствия.
Примеры частых ошибок при контроле размеров и их предотвращение
Определение точных параметров изделий – это критически важный этап, который не терпит упущений. Рекомендуется всегда проводить замеры в одном и том же месте, чтобы избежать ошибок из-за разных условий измерений. Например, при использовании штангенциркуля убедитесь, что он находится в вертикальном положении относительно измеряемой поверхности.
Ошибки из-за ненадежных инструментов
Одной из распространенных проблем является использование устаревших или поврежденных измерительных приборов. Такой подход может привести к недостоверным данным и, соответственно, к производственным последствиям. Проведение регулярной калибровки инструментов поможет устранить этот риск.
- Проверяйте состояние инструментов перед началом работы.
- Записывайте результаты калибровочных операций.
Людская ошибка
Невнимательность специалистов приводит к неточным данным. Чтобы минимизировать вероятность таких ошибок, внедрите систему двойной проверки. Один сотрудник проводит замеры, а другой их фиксирует и проверяет.
- Создайте стандартные операционные процедуры по замерам.
- Проводите периодические тренинги для сотрудников.
- Регулярно анализируйте случаи ошибок и разрабатывайте меры по их устранению.
Не забывайте о влиянии условий окружающей среды: температура и влажность могут существенно повлиять на точность измерений. Убедитесь, что применение инструментов происходит в стабильных климатических условиях.
Документирование результатов контроля: стандарты и лучшие практики
При оформлении документации результатов проверок необходимо учитывать применение стандартизированных форматов, таких как ISO 9001 и ISO 17025. Эти международные нормы описывают требования к системам управления качеством. Использование установленных шаблонов для регистрации данных помогает минимизировать ошибки. Необходимые элементы документирования включают дату, время, исполнителя, номер партии и результаты измерений.
Ключевые элементы документации

Каждый акт проверки должен содержать:
- Идентификация объекта проверки;
- Примененные методы измерений;
- Анализ отклонений и причины;
- Рекомендации по устранению замечаний;
- Подписи ответственных лиц.
Пример таблицы для регистрации результатов

| Дата | Исполнитель | Подразделение | Результаты измерений | Замечания |
|---|---|---|---|---|
| 2023-10-01 | Иванов И.И. | Тестовая группа | Соответствует | Нет |
| 2023-10-02 | Петров П.П. | Контроль качества | Несоответствие на уровне 5% | Необходима доработка |
Своевременная и точная запись информации позволяет оперативно принимать решения по улучшению качества продукции. Рекомендуется также вести архив всех документов в электронном формате для облегчения доступа и анализа данных.
Вопрос-ответ:
Каковы основные стандарты для контроля размеров корпусов электрооборудования?
Основные стандарты для контроля размеров корпусов электрооборудования включают международные нормы ISO и IEC, а также национальные стандарты, такие как ГОСТ в России. Эти стандарты определяют допустимые отклонения размеров, требования к форме и толщинам стенок корпусов, а также методы измерений. Одним из ключевых аспектов является соблюдение интервалов точности, чтобы гарантировать совместимость компонентов и защиту от внешних факторов. Например, стандарт ISO 2768 охватывает обобщенные допуски для размеров, что помогает избежать производственных браков.
Как контролируются размеры корпусов на этапе производства?
Контроль размеров корпусов на этапе производства осуществляется с использованием различных методов измерений. Обычно применяются как ручные инструменты, такие как штангенциркули и микрометры, так и автоматизированные системы, включая 3D-сканеры. После каждой ключевой стадии производства проводятся проверки, чтобы убедиться, что изделия соответствуют установленным требованиям. Также важно использование контрольных образцов, которые позволяют оперативно реагировать на отклонения. Регулярное калибровка measuring tools обеспечивает точность результатов измерений и уменьшает вероятность ошибок на всех этапах производственного процесса.